हिन्दी
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
इस्पात संरचना उत्पादन प्रौद्योगिकी का विश्लेषण
Ⅰ. सिंहावलोकन
इस्पात संरचना निर्माणडिज़ाइन चित्रों को भौतिक संरचनात्मक घटकों में परिवर्तित करने की प्रक्रिया है। इसका मूल इस्पात सामग्री को फैक्ट्री उत्पादन प्रक्रियाओं के माध्यम से डिजाइन आवश्यकताओं के अनुपालन में योग्य इस्पात संरचनात्मक सदस्यों में संसाधित करना है, जबकि इस्पात के अनुभागीय गुणों को मूल रूप से अपरिवर्तित रखना है।
इस्पात संरचनाओं की उत्पादन तकनीक आम तौर पर यांत्रिक विनिर्माण के समान होती है। हालाँकि, यह देखते हुए कि इस्पात संरचना उत्पादों को अंततः निर्माण स्थलों पर इकट्ठा किया जाता है, इसकी प्रक्रियाएँ सटीक नियंत्रण और विरूपण की रोकथाम पर अधिक जोर देती हैं।
Ⅱ. इस्पात संरचना उत्पादन का प्रक्रिया प्रवाह चार्ट
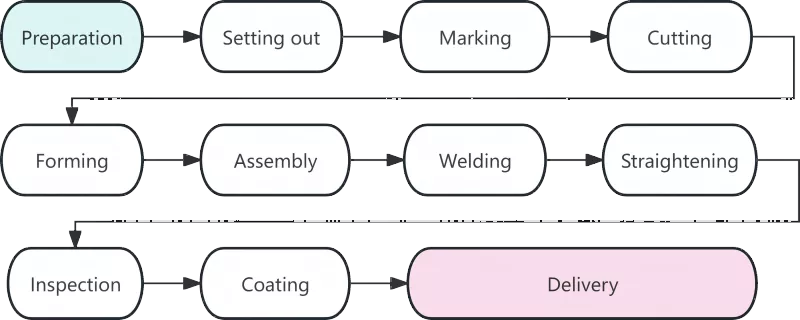
Ⅲ. प्रत्येक कार्य प्रक्रिया का विस्तृत विश्लेषण
|
प्रक्रिया |
विवरण |
|
सामग्री तैयारी |
सामग्री की तैयारी इस्पात संरचना निर्माण की शुरुआत का प्रतीक है, और इसकी गुणवत्ता बाद की सभी कार्य प्रक्रियाओं को सीधे प्रभावित करती है। इस स्तर पर मुख्य कार्यों में सामग्री की स्वीकृति, सीधा करना और सतह की सफाई शामिल है। स्टील सामग्री कारखाने में पहुंचने के बाद, उनके सामग्री प्रमाणपत्रों की वास्तविक उत्पादों से जांच की जाएगी। प्रमुख संरचनात्मक घटकों में प्रयुक्त स्टील्स के लिए रासायनिक संरचना और यांत्रिक गुणों पर पुन: निरीक्षण किया जाएगा। परिवहन के दौरान विकृत स्टील्स को रोलर स्ट्रेटनर या हाइड्रोलिक जैकिंग मशीनों का उपयोग करके सीधा किया जाएगा। अनुभव से पता चलता है कि ब्लैंकिंग में लगभग 80% आयामी त्रुटियाँ कच्चे माल के सीधे न होने के कारण होती हैं। |
|
मचान |
इस्पात संरचना निर्माण में सटीक नियंत्रण के लिए लॉफ्टिंग पहला महत्वपूर्ण कदम है। समर्पित प्लेटफार्मों या लेआउट तालिकाओं पर, तकनीशियन भागों के आकार को परिभाषित करने के लिए डिज़ाइन चित्रों के अनुसार 1:1 के अनुपात में पूर्ण पैमाने पर घटक जोड़ों और रूपरेखा बनाते हैं। ड्राइंग आयामों को सत्यापित करने के अलावा, प्रासंगिक प्रक्रियाओं द्वारा आवश्यकतानुसार वेल्डिंग संकोचन भत्ता आरक्षित किया जाएगा। आम तौर पर, प्रत्येक बट वेल्ड के लिए 1 से 1.5 मिलीमीटर का भत्ता अलग रखा जाएगा। |
|
अंकन |
स्क्रिबिंग के रूप में भी जाना जाता है, मार्किंग स्टील प्लेटों और अनुभागों पर घटक रूपरेखा के लिए छेद की स्थिति और मशीनिंग लाइनों को चिह्नित करने के लिए टेम्पलेट्स का उपयोग करने की प्रक्रिया को संदर्भित करता है। सामग्री उपयोग दर को अधिकतम करने के लिए "पहले बड़े हिस्से, बाद में छोटे हिस्से" के सिद्धांत का पालन किया जाता है। अनुकूलित लेआउट के माध्यम से, समग्र सामग्री उपयोग दर 85% से अधिक तक पहुंच सकती है, और नेस्टिंग अनुकूलन के बाद यह 92% से भी अधिक हो सकती है। |
|
काटना |
काटना कच्चे माल को चिह्नित रेखाओं के साथ अलग-अलग हिस्सों में अलग करने की प्रक्रिया है। मुख्यधारा की कटिंग विधियों में गैस कटिंग, प्लाज्मा कटिंग और लेजर कटिंग शामिल हैं। संख्यात्मक नियंत्रण काटने की तकनीक के व्यापक अनुप्रयोग ने इस्पात संरचना निर्माण की सटीकता और दक्षता में सुधार किया है। कुछ कटी हुई सतहें द्वितीयक किनारे प्रसंस्करण के बिना सीधे वेल्डिंग के लिए योग्य हैं। |
|
बनाने |
घुमावदार बीम और मुड़े हुए पाइप जैसे गैर-रैखिक घटकों को ठंडे झुकने या गर्म झुकने के माध्यम से आकार दिया जाएगा। कोल्ड बेंडिंग कमरे के तापमान पर की जाती है और सामान्य घुमावदार घटकों पर लागू होती है। गर्म झुकने के लिए, झुकने से पहले स्टील्स को 900-1100°C तक गर्म किया जाता है, जिसे मोटी प्लेटों या छोटी झुकने वाली त्रिज्या वाले घटकों के लिए अपनाया जाता है। |
|
विधानसभा |
असेंबली का अर्थ है चित्र के अनुसार संसाधित भागों को संयोजित करना और अस्थायी रूप से उन्हें टैक वेल्डिंग द्वारा ठीक करना। मानक असेंबली प्रक्रिया इस प्रकार है: फ्लैंज प्लेटों के स्प्लिस सीम को पीसें → वेब प्लेटों पर गड़गड़ाहट को हटा दें → असेंबली मशीन के साथ सटीक स्थिति प्राप्त करें → सिंगल-साइडेड टी-सेक्शन स्टील की पूरी असेंबली → असेंबली को पलटें और समग्र रूप से तैयार करें। |
|
वेल्डिंग |
उच्च तकनीकी आवश्यकताओं और कड़े गुणवत्ता नियंत्रण के साथ इस्पात संरचना निर्माण में वेल्डिंग मुख्य प्रक्रिया है। आमतौर पर उपयोग की जाने वाली वेल्डिंग विधियों में स्वचालित जलमग्न आर्क वेल्डिंग, CO₂ गैस परिरक्षित वेल्डिंग और परिरक्षित धातु आर्क वेल्डिंग शामिल हैं। |
|
सीधा |
वेल्डिंग के दौरान उत्पन्न थर्मल तनाव घटक विरूपण का कारण बनेगा, जिसे मूल ज्यामितीय आकार को बहाल करने के लिए सीधा करके समाप्त किया जाएगा। सामान्य स्ट्रेटनिंग विधियों में मैकेनिकल स्ट्रेटनिंग, फ्लेम स्ट्रेटनिंग और संयुक्त स्ट्रेटनिंग शामिल हैं। एक ही स्थिति में हीटिंग तीन बार से अधिक नहीं किया जाना चाहिए, और ओवरहीटिंग सख्त वर्जित है। |
|
निरीक्षण |
संपूर्ण विनिर्माण प्रक्रिया के दौरान निरीक्षण उत्पाद की गुणवत्ता के लिए एक महत्वपूर्ण गारंटी के रूप में कार्य करता है। चरणबद्ध निरीक्षण में मुख्य रूप से कच्चे माल का निरीक्षण, इन-प्रोसेस निरीक्षण और वेल्डिंग के बाद का निरीक्षण शामिल है। वेल्ड के अंदर दरारें और अपूर्ण संलयन जैसे घातक दोषों की अनुमति नहीं है। |
|
कलई करना |
कोटिंग इस्पात संरचनाओं के लिए जंग-रोधी और अग्नि सुरक्षा प्रदान करती है। मानक कोटिंग प्रणाली में तीन परतें होती हैं: जिंक युक्त एपॉक्सी प्राइमर, एपॉक्सी माइकेशियस आयरन इंटरमीडिएट कोट, और पॉलीयूरेथेन या फ्लोरोकार्बन टॉपकोट। आग प्रतिरोधी कोटिंग कई पतली परतों में लगाई जाएगी। कोटिंग ऑपरेशन के लिए परिवेश का तापमान 5 डिग्री सेल्सियस से कम नहीं होगा, सापेक्ष आर्द्रता 85% से अधिक नहीं होगी, और स्टील की सतह का तापमान ओस बिंदु से कम से कम 3 डिग्री सेल्सियस अधिक होगा। |
|
फ़ैक्टरी से डिलिवरी |
डिलिवरी इस्पात संरचना निर्माण का अंतिम चरण है। अंतिम निरीक्षण में उत्तीर्ण होने वाले घटकों को अद्वितीय क्रमांक और अंक दिए जाएंगे। घटकों को स्थापना अनुक्रम के अनुसार समूहों में बंडल किया जाएगा। कोटिंग खरोंच को रोकने के लिए घटकों के बीच लकड़ी के ब्लॉक या रबर गैसकेट रखे जाएंगे। |
चतुर्थ. आधुनिक इस्पात संरचना विनिर्माण प्रौद्योगिकी के विकास के रुझान
आधुनिक इस्पात संरचनाउत्पादन परिशुद्धता और दक्षता में सुधार के लिए विनिर्माण तेजी से बुद्धिमान और यंत्रीकृत हो रहा है। संख्यात्मक नियंत्रण प्रौद्योगिकी, स्वचालित वेल्डिंग, बीआईएम एप्लिकेशन और प्री-असेंबली के लिए वर्चुअल सिमुलेशन उद्योग के भविष्य के विकास के रुझान का प्रतिनिधित्व करते हैं।
इस्पात संरचना उत्पादन एक संपूर्ण प्रणाली है जिसमें बारीकी से जुड़ी प्रक्रियाएं, उच्च परिशुद्धता आवश्यकताएं और सख्त गुणवत्ता नियंत्रण शामिल हैं। लेआउट से लेकर कोटिंग तक की प्रत्येक प्रक्रिया सीधे तौर पर तैयार उत्पादों की गुणवत्ता को प्रभावित करती है। बुद्धिमान प्रौद्योगिकियों के व्यापक अनुप्रयोग के साथ, इस्पात संरचनाओं के लिए सख्त मानकों को अपनाया जाएगा, जिससे उत्पाद की गुणवत्ता में और सुधार होगा।
सम्बंधित खबर
- स्टील फ़्रेम हॉर्स स्टेबल निर्माण के लिए उपयुक्त आकार का चयन कैसे करें?
- ऑन-साइट स्टील स्ट्रक्चर असेंबली + इंटीग्रल होइस्टिंग कंस्ट्रक्शन वर्कफ़्लो + मुख्य विचार
- आधुनिक जीवन शैली के लिए डबल लेयर प्रीफ़ैब स्टील फ़्रेम हाउस निर्माण क्यों चुनें?
- इस्पात संरचना फैक्टरी भवनों के डिजाइन और निर्माण के लिए नौ प्रमुख बिंदु
- स्टील स्ट्रक्चर चिकन शेड निर्माण पोल्ट्री फार्मों के प्रबंधन में कैसे सुधार कर सकता है?
- "लोकोमोटिव-शैली" औद्योगिक इमारतें: क्या 3 मंजिला कार्यालय स्टील या कंक्रीट का होना चाहिए?
मुझे संदेश दे देना