हिन्दी
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
इस्पात संरचना फैक्टरी भवनों के डिजाइन और निर्माण के लिए नौ प्रमुख बिंदु
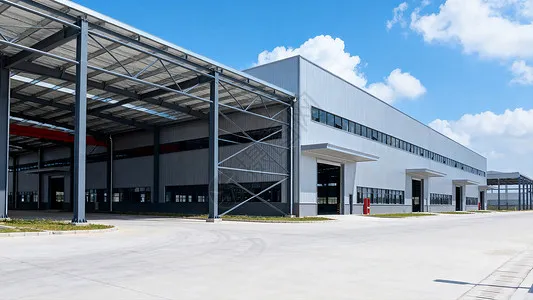
इस्पात संरचना कारखाने की इमारतेंनिर्माण इंजीनियरिंग में व्यापक रूप से मान्यता प्राप्त है क्योंकि वे तेजी से निर्माण करते हैं, स्वयं के वजन में हल्के होते हैं, अच्छा भूकंपीय प्रदर्शन करते हैं और पर्यावरण के अनुकूल होते हैं। औद्योगिक भवनों के डिज़ाइन में, उन्होंने धीरे-धीरे भारी प्रबलित कंक्रीट संरचना का स्थान ले लिया है।
चीन में लंबे समय से इस्पात संरचनाओं का उपयोग नहीं किया गया है, और उनके विस्तृत डिजाइन और निर्माण तकनीक अभी भी विकसित की जा रही हैं। यद्यपि इस्पात संरचना वाली औद्योगिक इमारतें कई फायदे प्रदान करती हैं, एक सामग्री के रूप में स्टील में कमियां भी हैं - उदाहरण के लिए, खराब अग्नि प्रतिरोध और संक्षारण की प्रवृत्ति। डिज़ाइन और निर्माण दोनों चरणों के दौरान इन कारकों को ध्यान में रखा जाना चाहिए।
I. इस्पात संरचना फैक्टरी भवनों के मुख्य लाभ
जैसा कि सारांश में बताया गया है, इसके मुख्य लाभइस्पात संरचना औद्योगिक भवननिम्नानुसार हैं। सबसे पहले, निर्माण गति के संदर्भ में: स्टील के घटकों का कारखाने में बड़े पैमाने पर उत्पादन किया जा सकता है; निर्माण सरल है और निर्माण त्वरित है, जिससे निर्माण अवधि बहुत कम हो जाती है। दूसरा, स्व-भार के संदर्भ में: इमारत का संरचनात्मक वजन लगभग 30% कम किया जा सकता है; यह कम नींव धारण क्षमता या उच्च भूकंपीय किलेबंदी तीव्रता वाली साइटों पर विशेष रूप से किफायती है, जहां समग्र अर्थव्यवस्था प्रबलित कंक्रीट संरचनात्मक प्रणालियों की तुलना में बेहतर है। अंत में, पर्यावरण संरक्षण के संदर्भ में: इस्पात संरचनाएं पर्यावरण-अनुकूल हरित भवन प्रणालियों के परिवार से संबंधित हैं; स्टील अपने आप में एक उच्च शक्ति, उच्च दक्षता वाली सामग्री है जिसमें उच्च पुनर्चक्रण मूल्य होता है, और इसे निर्माण के दौरान फॉर्मवर्क की आवश्यकता नहीं होती है।
द्वितीय. ड्राइंग डिज़ाइन का महत्व
चित्र किसी भी परियोजना में निर्माण का आधार होते हैं। इस्पात संरचना वाले औद्योगिक भवन के डिजाइन चरण के दौरान, निर्माण इकाई के पेशेवर तकनीशियनों को संयुक्त ड्राइंग समीक्षा करने के लिए संगठित किया जाना चाहिए, जिसमें "त्रुटियों, चूक, टकराव और कमियों" के लिए ड्राइंग की जांच की जाए ताकि निर्माण शुरू होने से पहले समस्याओं का समाधान किया जा सके और गुणवत्ता और शेड्यूल पर ड्राइंग के मुद्दों का प्रभाव न्यूनतम रखा जा सके। इस्पात संरचना परियोजना के लिए, निर्माण चरण और निर्माण चरण के लिए अलग-अलग निर्माण संगठन डिजाइन तैयार किए जाने चाहिए; निर्माण प्रक्रिया दस्तावेज़ में निर्माण चरण में प्रत्येक प्रक्रिया और उप-आइटम के गुणवत्ता मानकों और तकनीकी आवश्यकताओं के साथ-साथ उत्पाद की गुणवत्ता सुनिश्चित करने के लिए अपनाए गए विशिष्ट उपायों को शामिल किया जाना चाहिए।
तृतीय. ब्रेसिंग सिस्टम के लिए डिज़ाइन सिद्धांत
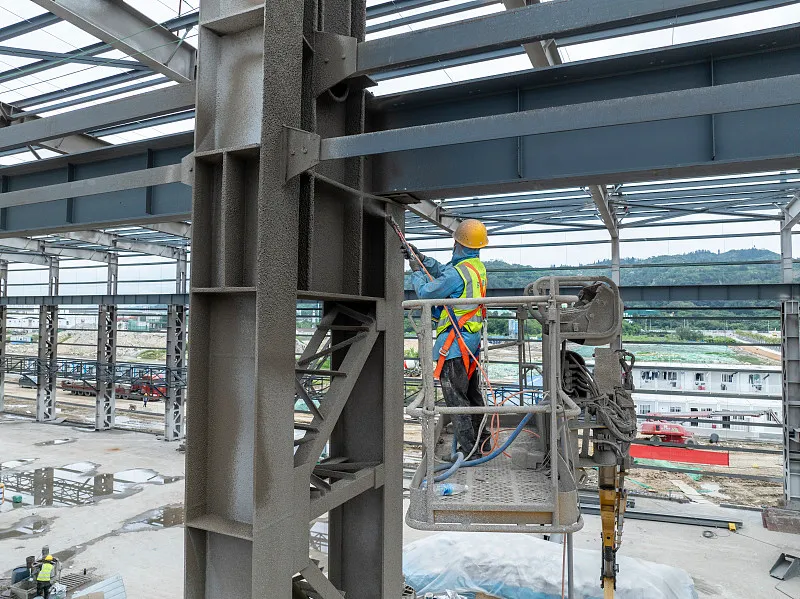
इमारत के स्थानिक व्यवहार को सुनिश्चित करने, इसकी समग्र कठोरता में सुधार करने, अनुदैर्ध्य क्षैतिज बलों का विरोध करने और संचारित करने, सदस्यों के अत्यधिक विरूपण को रोकने, संपीड़न सदस्यों की बकलिंग से बचने और संरचना की समग्र स्थिरता की गारंटी के लिए, इमारत के संरचनात्मक रूप, क्रेन लेआउट, कंपन उपकरण, कार्यशाला की अवधि और ऊंचाई और प्रत्येक तापमान क्षेत्र की लंबाई के अनुसार एक विश्वसनीय ब्रेसिंग सिस्टम की व्यवस्था की जानी चाहिए। प्रत्येक तापमान क्षेत्र को एक स्थिर अंतर-स्तंभ ब्रेसिंग प्रणाली प्रदान की जानी चाहिए, जो छत के पार्श्व क्षैतिज ब्रेसिंग के समन्वय में व्यवस्थित हो। निचले-स्तंभ ब्रेसिंग की स्थिति एक महत्वपूर्ण कारक है जो अनुदैर्ध्य विरूपण की दिशा निर्धारित करती है और थर्मल तनाव की मात्रा को प्रभावित करती है; निचले-स्तंभ ब्रेसिंग को तापमान क्षेत्र के मध्य में जितना संभव हो उतना करीब रखा जाना चाहिए, ताकि क्रेन बीम जैसे अनुदैर्ध्य सदस्य तापमान में परिवर्तन के रूप में दोनों सिरों की ओर स्वतंत्र रूप से विस्तार और अनुबंध कर सकें। जब तापमान क्षेत्र छोटा होता है, तो निचले-स्तंभ ब्रेसिंग का एक सेट आम तौर पर बीच में रखा जाता है। हालाँकि, जब तापमान क्षेत्र 150 मीटर से अधिक लंबा हो, तो अनुदैर्ध्य कठोरता सुनिश्चित करने के लिए क्षेत्र के भीतर निचले-स्तंभ ब्रेसिंग के दो सेट स्थापित किए जाने चाहिए; जहां तक संभव हो उन्हें तापमान क्षेत्र के मध्य तीसरे के भीतर रखा जाना चाहिए, और दोनों सेटों के बीच केंद्र-से-केंद्र की दूरी 72 मीटर से अधिक नहीं होनी चाहिए, ताकि अत्यधिक थर्मल तनाव से बचा जा सके।
चतुर्थ. भूकंपीय डिज़ाइन के लिए मुख्य बिंदु
इस्पात संरचना वाले औद्योगिक भवन का भूकंपीय डिजाइन करते समय निम्नलिखित बातों पर ध्यान दिया जाना चाहिए। सबसे पहले, सामान्य लेआउट के संदर्भ में, संरचना का द्रव्यमान और कठोरता समान रूप से वितरित की जानी चाहिए ताकि इमारत समान रूप से लोड हो और समन्वित तरीके से विकृत हो; असमान कठोरता से बचना चाहिए, क्योंकि इसका भूकंपीय प्रदर्शन पर प्रतिकूल प्रभाव पड़ता है। अनुप्रस्थ संरचना के लिए, एक कठोर फ्रेम, या एक फ्रेम जिसमें छत ट्रस को स्तंभों से मजबूती से जोड़ा जाता है, को अपनाया जाना चाहिए, ताकि स्टील के लोड-असर प्रदर्शन का पूरा उपयोग किया जा सके और अनुप्रस्थ विरूपण को कम किया जा सके। दूसरा, इस्पात संरचना वाली इमारतें आमतौर पर इसलिए विफल नहीं होती हैं क्योंकि सदस्यों की ताकत अपर्याप्त है, बल्कि इसलिए विफल होती है क्योंकि सदस्य झुक जाते हैं; इसलिए, एक सुव्यवस्थित ब्रेसिंग सिस्टम जो इमारत की समग्र स्थिरता की गारंटी देता है, विशेष रूप से महत्वपूर्ण है। अंत में, भूकंप की कार्रवाई के तहत, कम-चक्र थकान होती है, और इमारत पर इसके प्रभाव को डिजाइन में विचार किया जाना चाहिए। संरचनात्मक कनेक्शन के डिज़ाइन को यह सुनिश्चित करना चाहिए कि संरचनात्मक सदस्यों के पूर्ण-खंड उत्पादन से पहले संयुक्त विफलता न हो; सदस्यों को प्लास्टिक चरण में प्रवेश करने की अनुमति दी जानी चाहिए ताकि वे भूकंपीय ऊर्जा को पूरी तरह से अवशोषित कर सकें और अपनी भूकंपीय क्षमता विकसित कर सकें।
V. ताप और अग्नि-प्रतिरोध डिजाइन का महत्व
इस्पात संरचना औद्योगिक भवनखराब अग्नि प्रतिरोध है। जब स्टील को 100 डिग्री सेल्सियस से ऊपर गर्म किया जाता है, तो इसकी तन्यता ताकत कम हो जाती है और तापमान बढ़ने पर इसकी प्लास्टिसिटी बढ़ जाती है। लगभग 250 डिग्री सेल्सियस पर, स्टील की तन्यता ताकत थोड़ी बढ़ जाती है जबकि इसकी प्लास्टिसिटी कम हो जाती है - एक घटना जिसे नीली भंगुरता के रूप में जाना जाता है। 250 डिग्री सेल्सियस से ऊपर, स्टील रेंगना शुरू कर देता है। लगभग 500 डिग्री सेल्सियस पर, स्टील की ताकत इतनी कम हो जाती है कि स्टील संरचना ढह सकती है। इसलिए, जब भी किसी स्टील संरचना की सतह का तापमान 150 डिग्री सेल्सियस से अधिक हो जाता है, तो थर्मल इन्सुलेशन और अग्नि सुरक्षा डिजाइन प्रदान किया जाना चाहिए (आमतौर पर गर्मी प्रतिरोधी, अग्नि-सुरक्षात्मक कोटिंग्स लागू करके प्राप्त किया जाता है)।
के निर्माण मेंइस्पात संरचना औद्योगिक भवन, कई व्यावहारिक समस्याएँ उत्पन्न होती हैं; यहां हम केवल सबसे प्रमुख लोगों का विश्लेषण करेंगे।
VI. निर्माण के दौरान एंकर बोल्ट एम्बेड करना
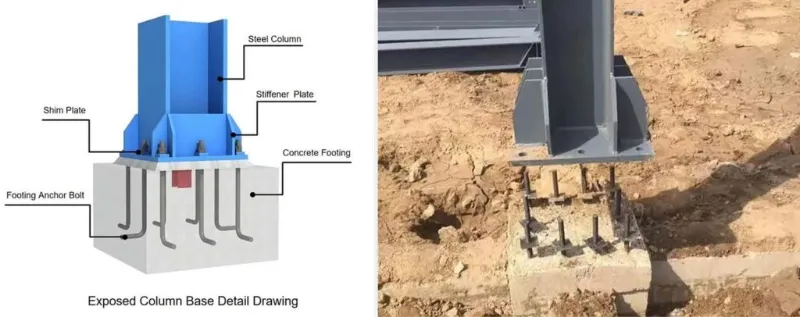
यह कहा जा सकता है कि स्टील संरचना वाले औद्योगिक भवन की स्थिरता के लिए एंकर बोल्ट मजबूती से स्थापित हैं या नहीं। एंकर बोल्ट की सटीकता सीधे स्टील संरचना की स्थिति को प्रभावित करती है। एंकर बोल्ट को सख्त परिशुद्धता के साथ एम्बेड किया जाना चाहिए: अक्ष विचलन ±2.0 मिमी, और ऊंचाई ±5.0 मिमी। कॉलम एंकर बोल्ट स्थापित करने से पहले, क्षैतिज नियंत्रण नेटवर्क के प्रत्येक अक्ष को कॉलम फाउंडेशन की ऊपरी सतह पर प्रोजेक्ट करें और लूप को बंद करें, ताकि बोल्ट की स्थापना सटीकता की गारंटी दी जा सके; फिर अक्षों के अनुसार स्तंभों के बाहरी किनारों को चिह्नित करें। एक बार जब कॉलम एंकर बोल्ट के लिए सपोर्ट फ्रेम (शोरिंग) खड़ा हो जाए, तो आवश्यक ऊंचाई को स्टील-ट्यूब फ्रेम पर स्थानांतरित करें।
सातवीं. उत्थापन के दौरान सावधानियां
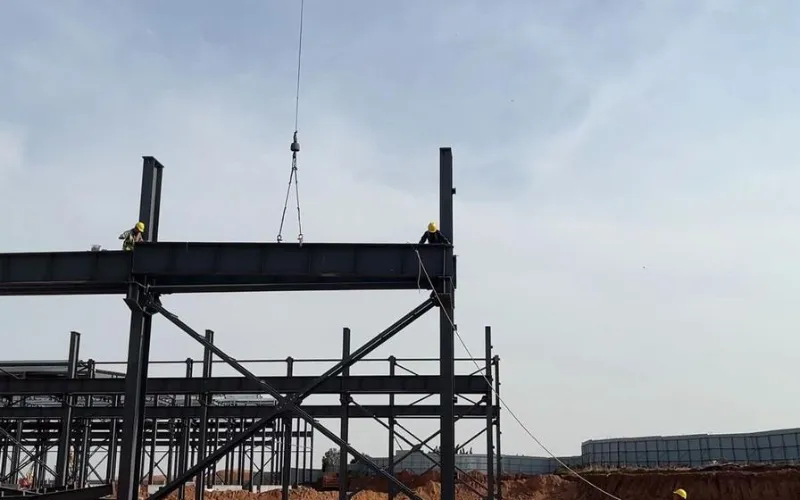
मुख्य सावधानियाँ इस प्रकार हैं। सबसे पहले, कॉलम फ़ुट की बेस प्लेट और एंकर बोल्ट की सेंटरलाइन पर क्रॉस सेंटरलाइन को चिह्नित करें, और कॉलम बेस में कतरनी छेद को साफ करें; स्टील कॉलम की स्थिति में आने के बाद, इसकी ऊंचाई को समायोजित करें और नट्स को कस लें। दूसरा, एक क्षेत्र में स्टील कॉलम खड़े होने के बाद, टाई रॉड्स (कनेक्टिंग सदस्य) स्थापित करें, ताकि कॉलम की समग्र स्थिरता सुनिश्चित हो सके और स्टील बीम फहराए जाने पर उन्हें विकृत होने से रोका जा सके। अंत में, स्टील बीम को फहराएं: बीम के जोड़े को हवा के बीच में जोड़ें और उच्च शक्ति वाले बोल्टों को प्रारंभिक कसने का कार्य करें; पहली बीम को एक तरफ झुकने से रोकने के लिए चार पुरुष तारों से सुरक्षित किया जाना चाहिए।
आठवीं. क्रेन बीम सिस्टम स्थापित करने में कठिनाइयाँ
निर्माण के दौरान, क्रेन बीम को विनिर्देशों के अनुसार, कॉलम-ब्रेस्ड बे से सख्ती से स्थापित किया जाना चाहिए। एक बार जब इंटर-कॉलम ब्रेसिंग स्थापित और कनेक्ट हो जाती है, तो यह एक अपेक्षाकृत स्थिर स्थानिक कठोरता इकाई बनाती है; इस खाड़ी से स्थापित करना सुरक्षित है और यह भी सुनिश्चित करता है कि क्रेन बीम का निर्माण स्तंभों की ऊर्ध्वाधरता को प्रभावित नहीं करता है। स्थापना के दौरान, शिम प्लेटों को बड़े अंत-अनुभाग विचलन के साथ क्रेन बीम के नीचे रखा जाना चाहिए; क्रेन बीम सिस्टम को समायोजित करने के बाद इन शिमों को जगह में वेल्ड किया जाना चाहिए, और बीम को पूर्व-निर्धारित पोजिशनिंग लाइनों के विपरीत सटीक रूप से संरेखित किया जाना चाहिए। क्रेन बीम को समायोजित और ठीक करने के बाद ही ब्रेकिंग सिस्टम को औपचारिक रूप से जोड़ा जाना चाहिए। जब ब्रेक प्लेट को उच्च शक्ति वाले बोल्ट द्वारा क्रेन बीम से और वेल्डिंग द्वारा सहायक ट्रस से जोड़ा जाता है, तो अनुक्रम मायने रखता है: पहले ब्रेक प्लेट को उच्च शक्ति वाले बोल्ट के साथ क्रेन बीम से कनेक्ट करें और प्रारंभिक कसने का कार्य करें; फिर सहायक ट्रस को समायोजित करें, इसे ब्रेक प्लेट पर टैक-वेल्ड करें, और उच्च शक्ति वाले बोल्टों को अंतिम रूप से कसें; अंत में, ब्रेक प्लेट को सहायक ट्रस में वेल्ड करें। उच्च शक्ति वाले बोल्टों को कसने और ब्रेक प्लेट की वेल्डिंग दोनों को प्लेट में आंतरिक तनाव को कम करने के लिए प्रत्येक प्लेट के केंद्र से दोनों किनारों की ओर आगे बढ़ना चाहिए।
नौवीं. इस्पात घटकों का ढेर लगाना
निर्माण को आसान बनाने के लिए, स्टील के घटकों को साइट पर पहुंचने के बाद उचित तरीके से ढेर किया जाना चाहिए। सिद्धांत हैं: निर्माण के लिए तत्काल आवश्यक घटकों को उत्थापन क्रम का पालन करते हुए सीधे साइट पर रखा जाना चाहिए - जिन्हें पहले फहराया जाना है वे ऊपर जाएं, और जिन्हें बाद में फहराया जाना है वे नीचे जाएं; जिन घटकों की तत्काल आवश्यकता नहीं है उन्हें अस्थायी रूप से साइट से बाहर संग्रहीत किया जाना चाहिए। स्टैकिंग करते समय, कॉलम और बीम को अलग रखें, और उन्हें अक्ष द्वारा स्टैक करें। भंडारण यार्ड का प्रबंधन नामित कर्मियों द्वारा किया जाना चाहिए; घटकों को आपूर्ति आवश्यकताओं और वितरण सूची के विरुद्ध गिना जाना चाहिए, और रिकॉर्ड दर्ज किया जाना चाहिए। एच-सेक्शन के सदस्यों को सीधा रखा जाना चाहिए, कभी भी सपाट नहीं। प्रत्येक घटक को कम से कम दो बिंदुओं पर समर्थित होना चाहिए; समर्थन बिंदु सदस्य छोर से लगभग एक-सातवें हिस्से पर स्थित होने चाहिए। परतों में ढेर लगाते समय, तीन से अधिक परतों की अनुमति नहीं है; लकड़ी के ब्लॉकों को समतल रखने के लिए परतों के बीच सही ढंग से रखा जाना चाहिए, और समर्थन बिंदु लंबवत रूप से संरेखित होने चाहिए।
सम्बंधित खबर
- स्टील फ़्रेम हॉर्स स्टेबल निर्माण के लिए उपयुक्त आकार का चयन कैसे करें?
- ऑन-साइट स्टील स्ट्रक्चर असेंबली + इंटीग्रल होइस्टिंग कंस्ट्रक्शन वर्कफ़्लो + मुख्य विचार
- आधुनिक जीवन शैली के लिए डबल लेयर प्रीफ़ैब स्टील फ़्रेम हाउस निर्माण क्यों चुनें?
- स्टील स्ट्रक्चर चिकन शेड निर्माण पोल्ट्री फार्मों के प्रबंधन में कैसे सुधार कर सकता है?
- "लोकोमोटिव-शैली" औद्योगिक इमारतें: क्या 3 मंजिला कार्यालय स्टील या कंक्रीट का होना चाहिए?
- कंटेनर हाउस कैसे बनाये जाते हैं? अपना केबिन कैसे असेंबल करें?
मुझे संदेश दे देना