हिन्दी
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
ईआईएचई स्टील स्ट्रक्चर का बॉक्स कॉलम प्रसंस्करण प्रवाह और इंजीनियरिंग अनुप्रयोग उपलब्धियां
I. सामान्य लेआउट ड्राइंग
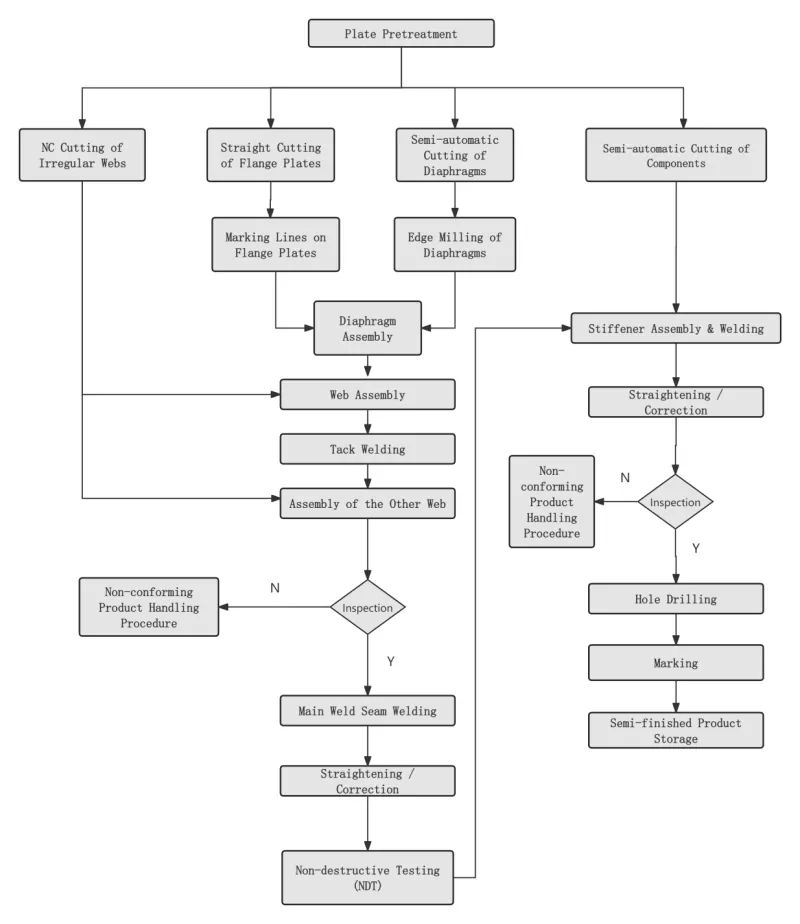
Ⅱ. मुख्य प्रक्रिया
|
चरण 1 स्टील प्लेट सतह प्रीट्रीटमेंट |
स्टील प्लेट ब्लैंकिंग से पहले डिजाइन या प्रक्रिया आवश्यकताओं के अनुसार आयोजित किया गया। |
|
|
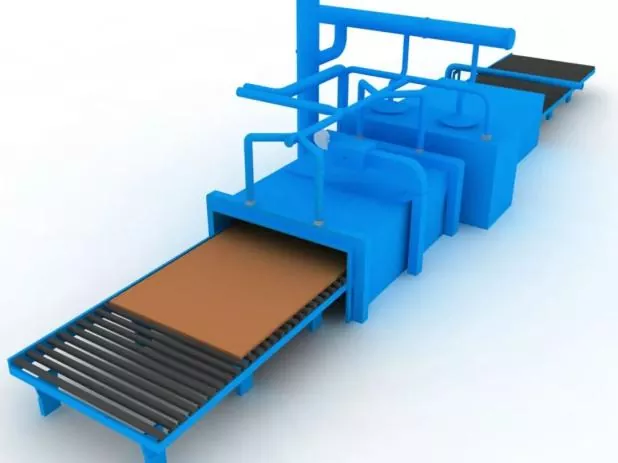
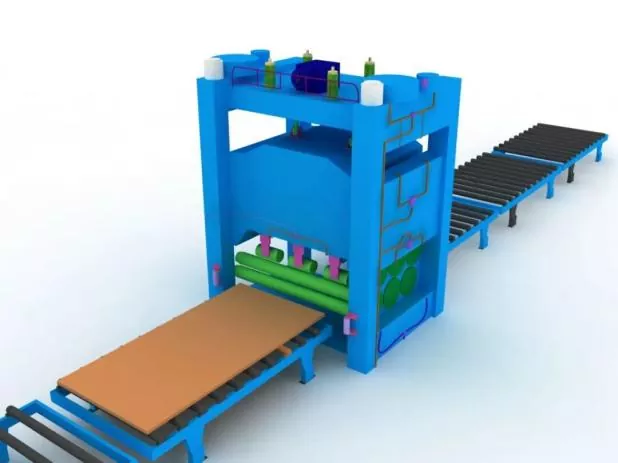
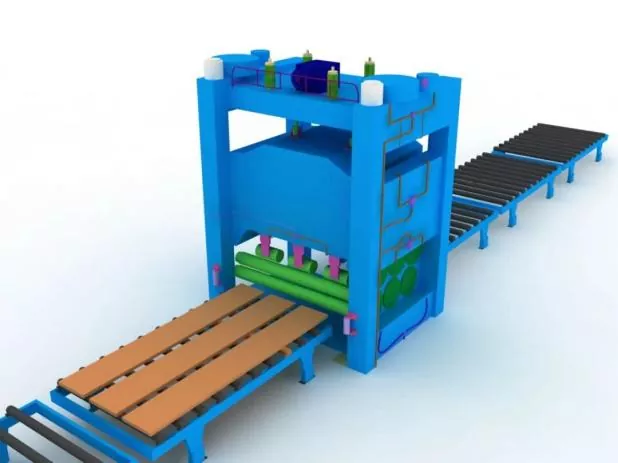
चरण 2 स्टील प्लेट को सीधा करना |
ब्लैंकिंग की सटीकता सुनिश्चित करने और स्टील प्लेट के आंतरिक अवशिष्ट तनाव को दूर करने के लिए स्टील प्लेट प्रीट्रीटमेंट के बाद समग्र रूप से सीधा किया जाएगा। |
|
|
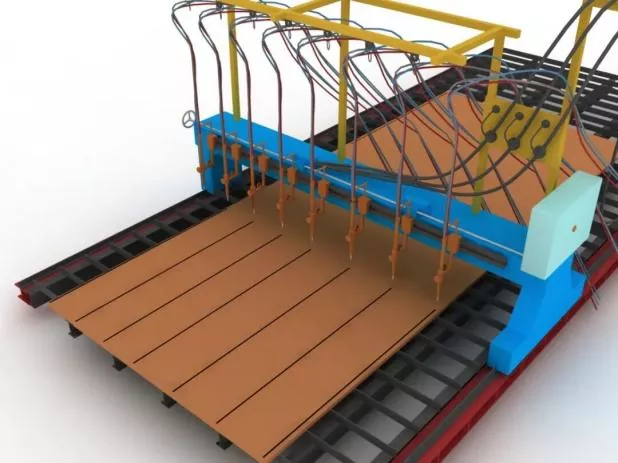
चरण 3 भागों को काटना और खाली करना |
काटने से पहले, काटने की मशीन को समायोजित करें, नोजल मॉडल की पुष्टि करें, और हवा के दबाव की स्थिरता की जांच करें। |
|
|
काटने के दौरान, पहले स्टील प्लेट के कटिंग सीम को पहले से गरम करें, और काटने की गति को सख्ती से नियंत्रित करें। |
||
|
चरण 4 भागों को माध्यमिक सीधा करना |
असेंबली सटीकता सुनिश्चित करने और स्टील प्लेटों के आंतरिक अवशिष्ट तनाव को कम करने के लिए स्टील प्लेट ब्लैंकिंग के बाद प्रदर्शन किया गया। |
|
|
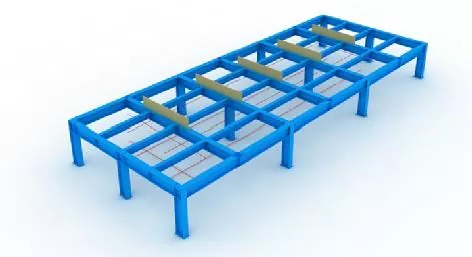
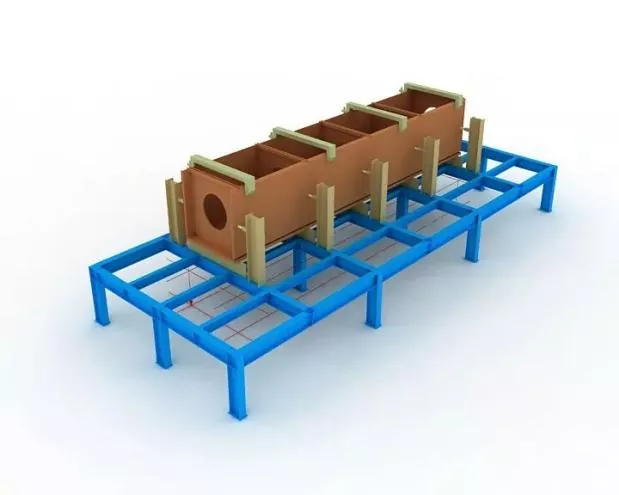
चरण 5 जिग्स और लेआउट लाइनों की सेटिंग |
असेंबली से पहले, लेआउट लाइनें और जिग्स सबसे पहले सेट किए जाएंगे। |
|
|
जिग स्थापना के दौरान, शीर्ष उद्घाटन का क्षैतिज स्तर सुनिश्चित किया जाना चाहिए, और पर्याप्त कठोरता और ताकत की गारंटी दी जानी चाहिए। |
||
|
सभी जिग्स और लेआउट लाइनों को नामित कर्मियों द्वारा निरीक्षण और अनुमोदन के बाद ही उपयोग में लाया जा सकता है। |
||
|
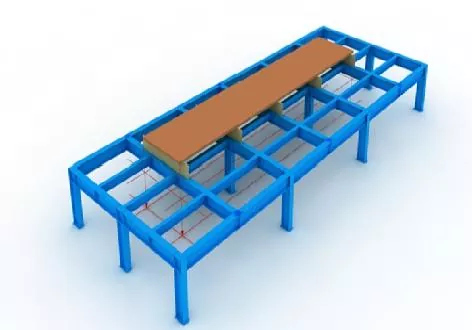
चरण 6 निचले पैनल की स्थिति निर्धारण |
प्लंब बॉब और लेआउट लाइनों द्वारा सटीक रूप से स्थित। |
|
|
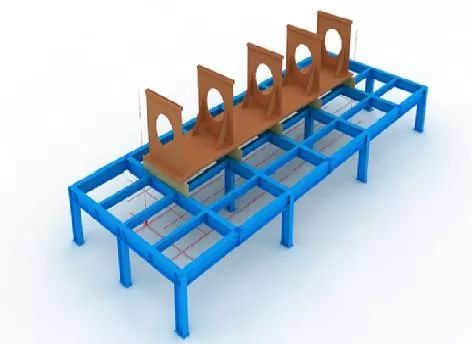
चरण 7 डायाफ्राम असेंबली |
डायाफ्राम के संयोजन से पहले, निचले पैनल पर पोजिशनिंग लाइनों को चिह्नित करें, और ग्राइंडिंग व्हील के साथ लाइनों के दोनों किनारों पर तैरते जंग को हटा दें। |
|
|
डायाफ्राम खड़े होने के बाद, उन्हें टैक वेल्डिंग द्वारा ठीक करें। |
||
|
चरण 8 वेब असेंबली |
वेब को इकट्ठा करने और योग्य बनाने के बाद, इसे जैक के साथ डायाफ्राम के खिलाफ कसकर जैक करें, फिर इसे टैक वेल्डिंग द्वारा ठीक करें।
|
|
|
चरण 9 ऊपरी पैनल असेंबली |
प्लंब बॉब के साथ ऊपरी पैनल की सटीक स्थिति पूरी करें, फिर टैक वेल्डिंग द्वारा ठीक करें। |
|
|
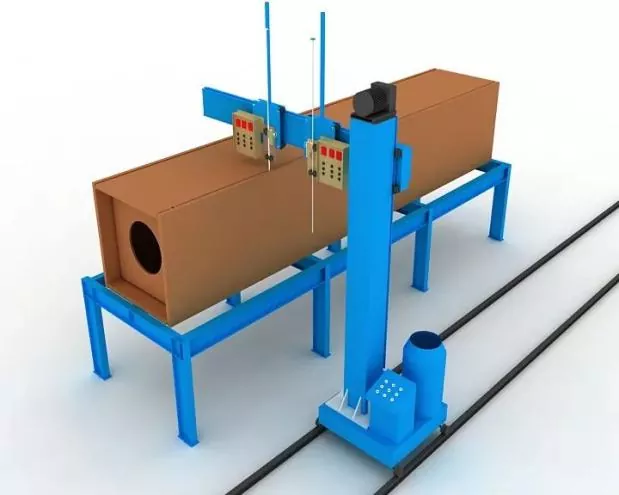
चरण 10 डायाफ्राम इलेक्ट्रोस्लैग वेल्डिंग |
डायाफ्राम के लिए एकल-पक्षीय इलेक्ट्रोस्लैग वेल्डिंग को अपनाया जाता है। |
|
|
वेल्डिंग के दौरान इलेक्ट्रोस्लैग वेल्डिंग छेद के ऊपरी और निचले उद्घाटन पर चाप शुरू करने और बुझाने के लिए तांबे की आस्तीन स्थापित की जाएगी। |
||
|
वेल्डिंग प्रक्रिया के दौरान वेल्डिंग करंट और वोल्टेज को सख्ती से नियंत्रित किया जाएगा, और वेब पर इलेक्ट्रोस्लैग वेल्डिंग क्षेत्र के रंग परिवर्तन को देखने पर ध्यान दिया जाएगा। |
||
|
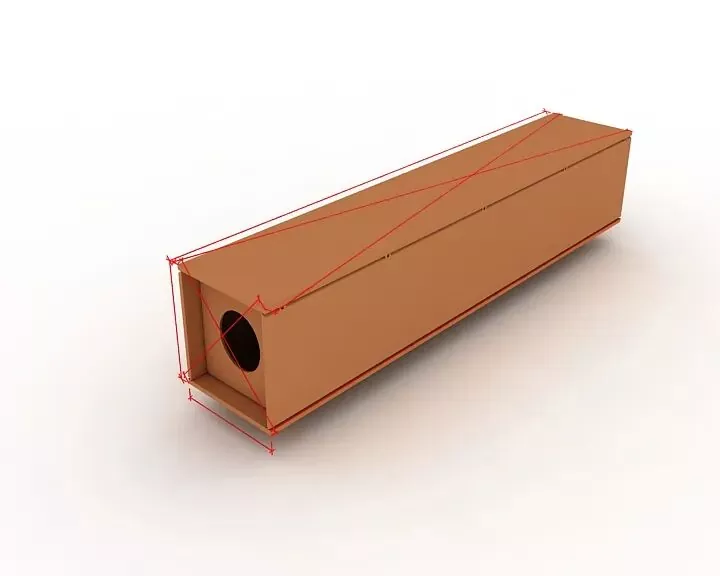
चरण 11 समग्र निरीक्षण |
निरीक्षण के दौरान, यह जांचने पर ध्यान केंद्रित करें कि क्या घटक की लंबाई, विकर्ण आयाम और अंतिम खंड आयाम डिजाइन और विनिर्देश आवश्यकताओं को पूरा करते हैं, और सभी बर्दाश्त से बाहर भागों को ठीक करें। |
|
|
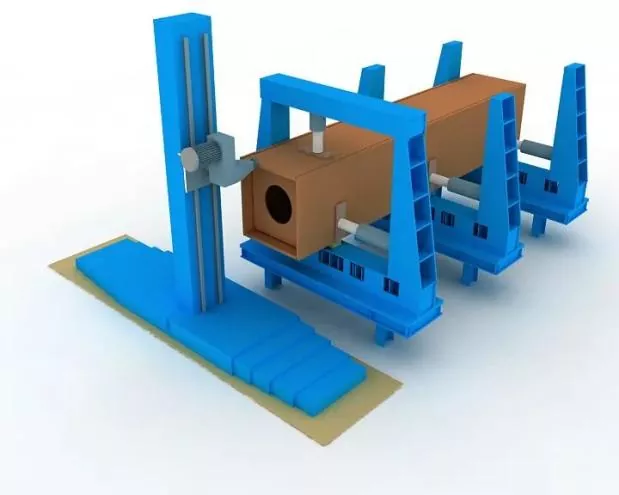
चरण 12 मिलिंग समाप्त करें |
असेंबली और वेल्डिंग के बाद अंतिम चेहरे को मिलें। |
|
|
सदस्यों की समतलता और अंतिम चेहरे और मिलिंग कटर के बीच समानता की गारंटी दें। |
||
|
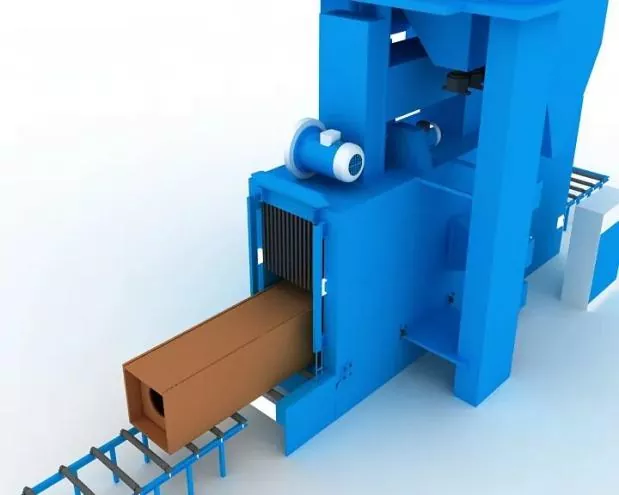
चरण 13 रेत विस्फोट और जंग हटाना |
वेल्डिंग के बाद आवश्यकतानुसार रेत विस्फोट द्वारा जंग को पूरी तरह से हटा दें, फिर कोटिंग निर्माण में स्थानांतरित करें। |
|
Ⅲ. असेंबली, पोजिशनिंग और वेल्डिंग के लिए विशिष्टताएँ
|
असेंबली सटीकता |
असेंबली के दौरान: ● वेल्डिंग विरूपण को नियंत्रित करने के लिए उचित प्रतिबंध अपनाए जाएंगे। ● वेल्डिंग संकोचन भत्ते और उचित रिवर्स विरूपण को घटक आयामों को नियंत्रित करने और सही आकार सुनिश्चित करने के लिए आरक्षित किया जाएगा। |
|
वेल्डेड कनेक्शन के निर्माण और संयोजन के लिए अनुमेय विचलन, साथ ही संरचनात्मक घटकों की आयामी सहनशीलता, स्टील संरचनाओं की निर्माण गुणवत्ता की स्वीकृति के लिए कोड (जीबी 50205) की आवश्यकताओं का अनुपालन करेगी। |
|
|
असेंबली पोजिशनिंग वेल्डिंग |
इसे अर्ध-स्वचालित सॉलिड वायर गैस मेटल आर्क वेल्डिंग (GMAW) द्वारा कार्यान्वित किया जाएगा। |
|
वेल्डर |
असेंबली टैक वेल्डिंग में लगे वेल्डर के पास बिल्डिंग स्टील स्ट्रक्चर्स (जेजीजे81) की वेल्डिंग के लिए तकनीकी विशिष्टता में निर्दिष्ट संबंधित योग्यता प्रमाणपत्र होंगे। |
|
टैक वेल्ड की स्थिति |
टैक वेल्ड की स्थिति: टैक वेल्ड को औपचारिक वेल्ड की शुरुआत और अंत से बचना चाहिए, और संरचनात्मक मजबूती और कारीगरी दोषों से ग्रस्त कोनों, किनारों, सिरों और अन्य महत्वपूर्ण क्षेत्रों पर नहीं रखा जाना चाहिए। |
|
टी-जोड़ों के लिए, टैक वेल्डिंग: दोनों तरफ सममित रूप से किया जाएगा; इस बीच, खांचे के अंदर कील वेल्डिंग से जितना संभव हो बचा जाना चाहिए। पूर्ण प्रवेश ग्रूव वेल्डिंग के लिए: बैक गॉजिंग के लिए ग्रूव पर टैक वेल्डिंग की जाएगी, उदाहरण के लिए, बैक गॉजिंग। |
|
|
वेल्डिंग बैकिंग प्लेटों के साथ-साथ रन-ऑन और रन-ऑफ प्लेटों की असेंबली और वेल्डिंग स्थिति प्रासंगिक मानकों का पालन करेगी |
|
|
वेल्डिंग सामग्री |
असेंबली और टैक वेल्डिंग के लिए उपयोग की जाने वाली वेल्डिंग सामग्री औपचारिक वेल्डिंग के लिए सुसंगत होगी, अर्थात, आधिकारिक वेल्डिंग के समान ही वेल्डिंग सामग्री अपनाई जाएगी। |
|
उच्च शक्ति वाले स्टील और कम शक्ति वाले स्टील के बीच असेंबली वेल्डिंग के लिए, वेल्डिंग सामग्री का चयन कम शक्ति वाले स्टील ग्रेड के अनुसार किया जाएगा। |
सम्बंधित खबर
- एइहे स्टील स्ट्रक्चर की ओर से राष्ट्रीय दिवस की शुभकामनाएं
- सफल प्रथम उत्तोलन! एशिया प्रशांत मोरक्को परियोजना एइहे स्टील द्वारा शुरू की गई
- योग्यता नवीनीकरण स्वीकृत! एइहे ने वैश्विक बाज़ार में अपनी उपस्थिति का लगातार विस्तार किया
- हवाई अड्डों और स्टेशनों के लिए ईएचएसएस स्टील स्ट्रक्चर डिलीवरी
- वैश्विक विकास पर फोकस: शेडोंग स्टील स्ट्रक्चर इंडस्ट्री एसोसिएशन ने औद्योगिक अंतर्राष्ट्रीयकरण पर अनुभव विनिमय सम्मेलन सफलतापूर्वक आयोजित किया
- EHSS ने पूरी सफलता के साथ क़िंगदाओ में 8वें शेडोंग स्टील स्ट्रक्चर हाई-क्वालिटी डेवलपमेंट फोरम और 2026 SSSIA वार्षिक सम्मेलन की मेजबानी की
मुझे संदेश दे देना